
Hàn inox bằng gì? Hướng dẫn hàn inox từ A đến Z
Hàn inox là kỹ thuật quan trọng trong gia công kim loại, đặc biệt với những ai làm trong lĩnh vực thiết bị bếp inox hay nội thất inox. Nắm vững cách hàn inox đúng chuẩn sẽ giúp tạo ra mối hàn inox đẹp, bền và an toàn khi sử dụng. Bài viết từ INOX HOÀNG THIÊN KIM sẽ chia sẻ chi tiết về kỹ thuật hàn inox, từ cơ bản đến mẹo nâng cao giúp bạn dễ dàng làm chủ công việc.
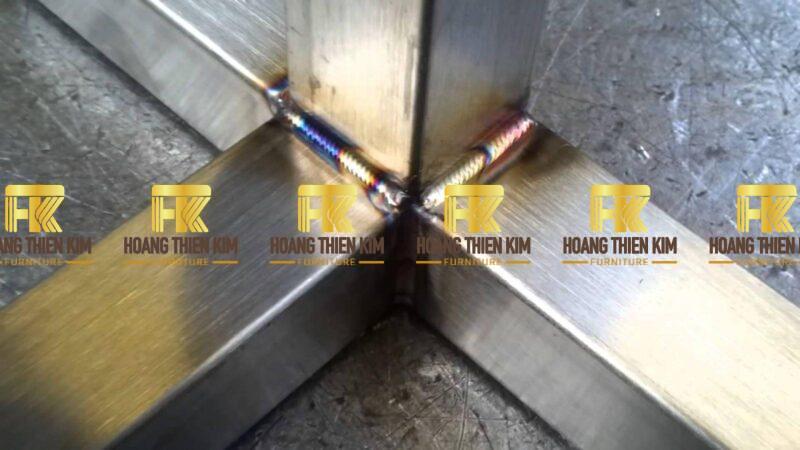
Hàn inox là gì? Vì sao cần kỹ thuật đúng?
Hàn inox là quá trình sử dụng nhiệt độ cao để làm nóng chảy và kết dính các vật liệu inox (thép không gỉ) lại với nhau, hoặc thêm một lớp vật liệu khác lên bề mặt inox để tạo ra các đặc tính mong muốn. Khác với hàn thép thường, hàn inox đòi hỏi kỹ thuật hàn inox chuyên biệt do tính chất đặc thù của vật liệu này.
Hàn inox đúng kỹ thuật mang lại ba lợi ích chính. Thứ nhất là độ bền – mối hàn chắc, chống ăn mòn, giúp sản phẩm sử dụng lâu dài, đặc biệt trong thiết bị bếp công nghiệp và y tế. Thứ hai là thẩm mỹ – mối hàn inox đẹp, đều, không rỗ hay cháy xém làm tăng giá trị sản phẩm như bàn sơ chế inox hay quầy bar. Thứ ba là an toàn – hàn đúng cách giúp hạn chế rủi ro lao động và đảm bảo an toàn cho người dùng.

Hàn inox được ứng dụng rộng rãi trong nhiều lĩnh vực khác nhau. Trong gia dụng, kỹ thuật này được sử dụng để sản xuất bàn ghế inox, tủ inox 304, dụng cụ nhà bếp, bồn nước, lan can, cầu thang. Trong công nghiệp, hàn inox phục vụ chế tạo máy móc, thiết bị y tế, đường ống dẫn, bồn chứa hóa chất, kết cấu nhà xưởng. Trong trang trí, kỹ thuật này giúp tạo ra các sản phẩm mỹ thuật, cổng cửa, đồ trang trí nội ngoại thất.
Các phương pháp hàn inox phổ biến hiện nay
Hiện tại có nhiều phương pháp hàn inox khác nhau, mỗi phương pháp có ưu nhược điểm riêng và phù hợp với từng mục đích sử dụng cụ thể. Việc lựa chọn đúng cách hàn inox sẽ quyết định chất lượng sản phẩm cuối cùng.
Hàn TIG – Cho mối hàn inox đẹp, tinh xảo
Hàn TIG (Tungsten Inert Gas) được coi là kỹ thuật hàn inox cao cấp nhất hiện nay. Phương pháp này sử dụng điện cực không nóng chảy làm từ vonfram và khí trơ (thường là Argon) để bảo vệ mối hàn khỏi sự oxy hóa.
Ưu điểm nổi bật của hàn TIG là tạo ra mối hàn inox đẹp với chất lượng cao, sáng bóng, không có xỉ hàn và ít bắn tóe. Phương pháp này cho phép kiểm soát tốt hồ quang và vũng chảy, đặc biệt phù hợp với hàn inox mỏng và các chi tiết đòi hỏi độ chính xác cũng như thẩm mỹ cao như thiết bị y tế, bàn 2 tầng inox cao cấp.
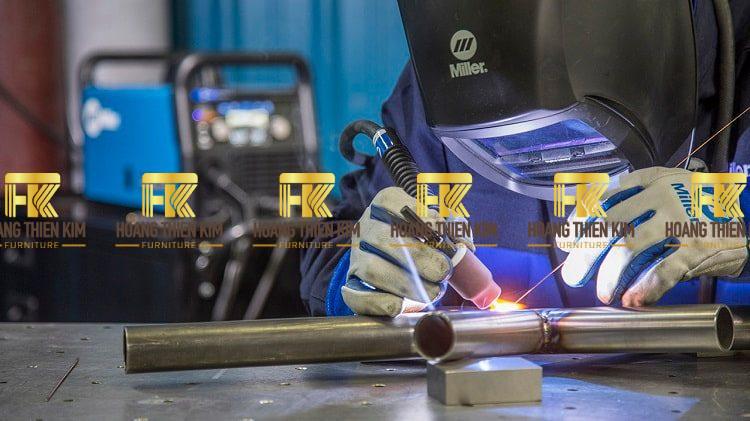
Tuy nhiên, hàn TIG cũng có nhược điểm là tốc độ hàn chậm hơn và đòi hỏi kỹ năng cao của thợ hàn. Chi phí đầu tư thiết bị cũng cao hơn các phương pháp khác.
Hàn MIG – Nhanh, phù hợp cho sản xuất hàng loạt
Hàn MIG (Metal Inert Gas) sử dụng điện cực nóng chảy dưới dạng dây hàn và khí trơ (Argon, Heli hoặc hỗn hợp) để bảo vệ mối hàn. Đây là cách hàn inox được ưa chuộng trong sản xuất công nghiệp.
Ưu điểm chính của hàn MIG là tốc độ hàn nhanh, năng suất cao, có thể hàn được inox dày và dễ dàng tự động hóa. Điều này làm cho phương pháp này trở thành lựa chọn lý tưởng cho sản xuất hàng loạt các sản phẩm như kệ inox, xe đẩy inox, thiết bị bếp công nghiệp.
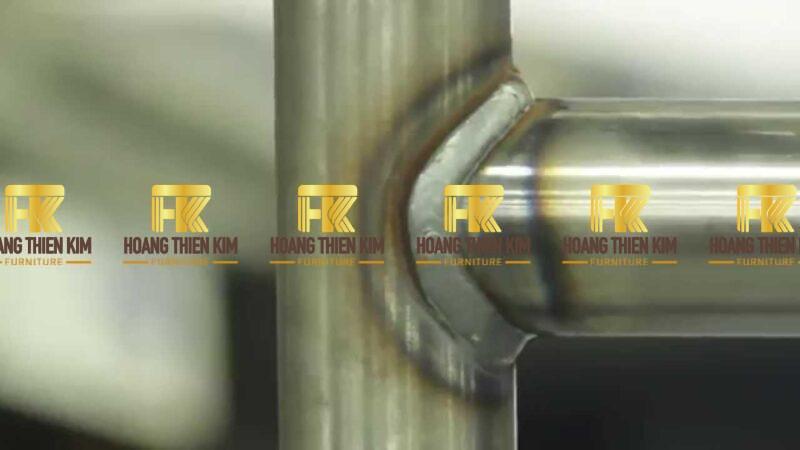
Nhược điểm của hàn MIG là mối hàn có thể không đẹp bằng hàn TIG, và có thể tạo xỉ nếu sử dụng khí CO2 (thường gọi là hàn MAG).
Hàn que – Linh hoạt, tiết kiệm chi phí
Kỹ thuật hàn inox bằng que hàn sử dụng que hàn có thuốc bọc, khi cháy sẽ tạo ra khí bảo vệ và lớp xỉ che phủ mối hàn. Đây là phương pháp truyền thống và phổ biến nhất.
Ưu điểm của hàn que là thiết bị đơn giản, chi phí đầu tư thấp, linh hoạt khi hàn ở nhiều vị trí khác nhau. Phương pháp này có thể thực hiện được trong nhiều điều kiện môi trường khác nhau.
Tuy nhiên, đối với inox, kỹ thuật hàn inox bằng que hàn thường cho chất lượng mối hàn không cao, dễ bị đen, rỗ khí, mất thẩm mỹ và tốn công gia công lại. Vì vậy, không nên ưu tiên sử dụng cho các sản phẩm inox yêu cầu chất lượng và thẩm mỹ cao.
Hàn inox bằng đèn khò – Đơn giản, phù hợp tại nhà
Hàn inox bằng đèn khò sử dụng nhiệt từ đèn khò (gas, oxy-axetylen) để làm nóng chảy và kết dính inox. Đây là cách hàn inox đơn giản và dễ thực hiện nhất.
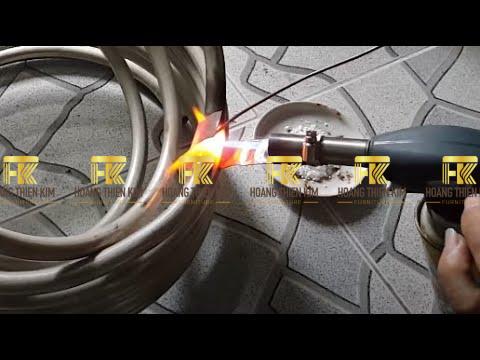
Phương pháp này thường được áp dụng cho các mối hàn đơn giản, sửa chữa nhỏ tại nhà, hàn các chi tiết không yêu cầu chịu lực cao như sửa chữa đồ dùng gia đình, trang trí nhỏ. Khi hàn inox bằng đèn khò, cần chọn đúng loại đèn khò và que hàn phù hợp để đảm bảo chất lượng mối hàn.
Hàn plasma, laser, điện tử – Dành cho ngành công nghiệp hiện đại
Các kỹ thuật hàn inox hiện đại bao gồm hàn plasma, laser và tia điện tử được sử dụng trong các ứng dụng đặc biệt yêu cầu độ chính xác cao.

Hàn plasma tương tự hàn TIG nhưng sử dụng dòng khí ion hóa với nhiệt độ rất cao, cho mối hàn ngấu sâu và tốc độ nhanh hơn TIG. Hàn laser sử dụng chùm tia laser hội tụ năng lượng cao, tạo mối hàn inox đẹp với độ chính xác cao, ít biến dạng nhiệt, phù hợp với các chi tiết nhỏ và phức tạp. Hàn tia điện tử sử dụng chùm tia điện tử trong môi trường chân không, tạo ra mối hàn sâu và hẹp, ít biến dạng, thường dùng trong ngành hàng không, vũ trụ, y tế.
Cách hàn inox đúng chuẩn – Hướng dẫn chi tiết
Để thực hiện hàn inox đạt chất lượng cao, việc chuẩn bị kỹ lưỡng và tuân thủ đúng quy trình là vô cùng quan trọng. Dưới đây là hướng dẫn chi tiết về cách hàn inox đúng chuẩn.
Chuẩn bị dụng cụ, thiết bị cần thiết
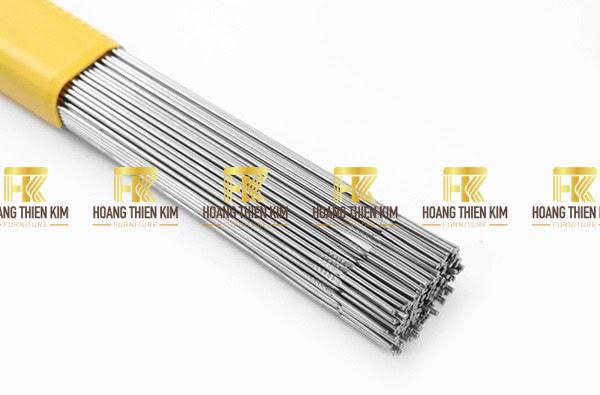
Trước khi bắt đầu hàn inox, việc chuẩn bị đầy đủ dụng cụ và thiết bị là bước đầu tiên không thể thiếu. Máy hàn cần được lựa chọn phù hợp với phương pháp hàn (TIG, MIG hoặc que hàn). Que hàn hoặc dây hàn phải được chọn đúng loại phù hợp với mác inox và độ dày vật liệu, ví dụ que hàn TIG inox ER308L cho inox 304, ER316L cho inox 316.
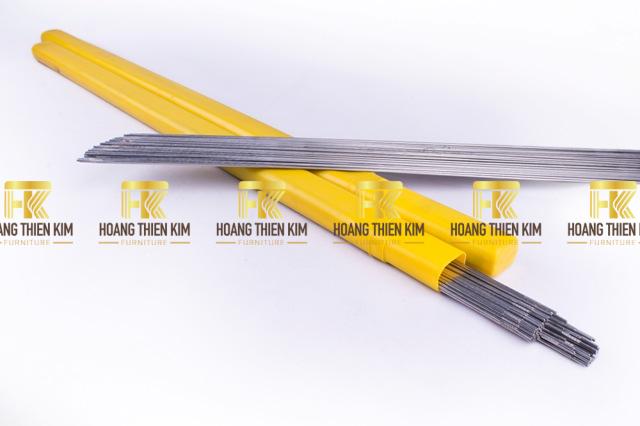
Khí bảo vệ như Argon, Heli hoặc hỗn hợp khí cần có độ tinh khiết cao cho hàn TIG/MIG. Các dụng cụ hỗ trợ bao gồm kẹp mass, mỏ hàn (súng hàn), đồng hồ điều chỉnh khí. Dụng cụ làm sạch như bàn chải thép không gỉ, dung dịch tẩy rửa chuyên dụng, máy mài cũng rất quan trọng.

Đặc biệt, đồ bảo hộ lao động bao gồm mặt nạ hàn, kính bảo hộ, găng tay da, tạp dề, quần áo bảo hộ chịu nhiệt là bắt buộc để đảm bảo an toàn. Cuối cùng, dụng cụ kẹp và gá để cố định vật hàn cũng cần được chuẩn bị sẵn sàng.
Hướng dẫn từng bước kỹ thuật hàn inox
Kỹ thuật hàn inox đúng chuẩn bao gồm nhiều bước chi tiết. Đầu tiên là làm sạch bề mặt, loại bỏ hoàn toàn bụi bẩn, dầu mỡ, oxit trên bề mặt inox bằng bàn chải thép không gỉ và dung dịch tẩy rửa. Bề mặt phải sáng bóng mới đạt yêu cầu.
Tiếp theo là gá kẹp vật hàn, cố định chắc chắn các chi tiết cần hàn để tránh xê dịch trong quá trình hàn. Cần đảm bảo khe hở mối hàn (nếu có) đều và phù hợp với yêu cầu kỹ thuật.
Việc thiết lập máy hàn bao gồm chọn dòng điện hàn phù hợp với độ dày vật liệu, điều chỉnh lưu lượng khí bảo vệ (thường 7-15 lít/phút cho hàn TIG), lắp kim hàn vonfram và chỉnh đầu kim cho hàn TIG.
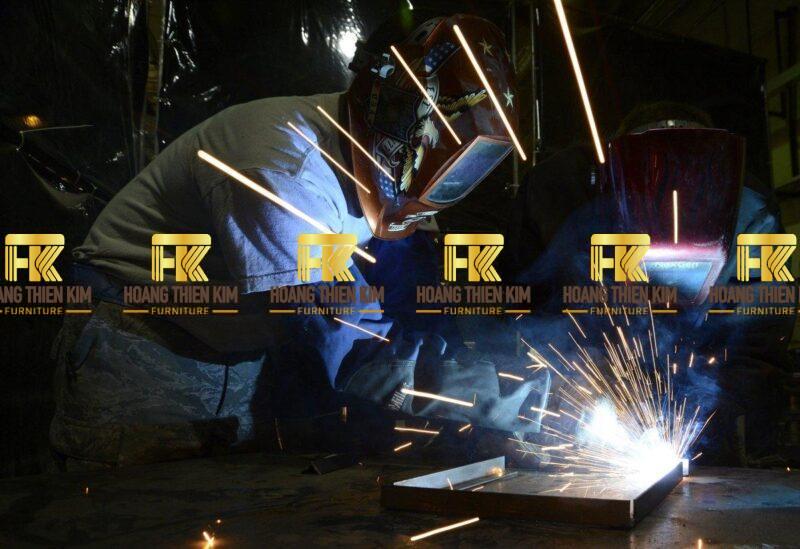
Khi gây hồ quang, cần đưa mỏ hàn lại gần vật hàn, giữ khoảng cách thích hợp và bắt đầu gây hồ quang. Với hàn TIG, có thể dùng phương pháp chạm nhẹ hoặc tần số cao.
Trong quá trình hàn, cần giữ góc nghiêng mỏ hàn khoảng 10-15 độ so với bề mặt vật hàn (cho hàn TIG), di chuyển mỏ hàn đều tay dọc theo đường hàn. Tốc độ di chuyển sẽ ảnh hưởng đến độ ngấu và chiều rộng mối hàn. Nếu cần, phải bổ sung que hàn bù đều đặn vào vũng chảy và quan sát vũng chảy để kiểm soát độ nóng chảy.
Khi kết thúc đường hàn, cần di chuyển mỏ hàn từ từ ra khỏi vũng chảy, giữ khí bảo vệ phủ lên mối hàn cho đến khi nguội để tránh oxy hóa.
Các lưu ý về an toàn khi hàn
An toàn trong hàn inox là yếu tố hàng đầu không thể bỏ qua. Luôn phải mặc đầy đủ đồ bảo hộ lao động bao gồm mặt nạ hàn có kính lọc phù hợp, găng tay da, quần áo dài tay, giày bảo hộ.
Khu vực hàn phải đảm bảo thông thoáng, có hệ thống hút khói nếu hàn trong không gian kín. Cần tránh xa các vật liệu dễ cháy nổ và kiểm tra kỹ các kết nối điện của máy hàn để tránh rò rỉ điện.
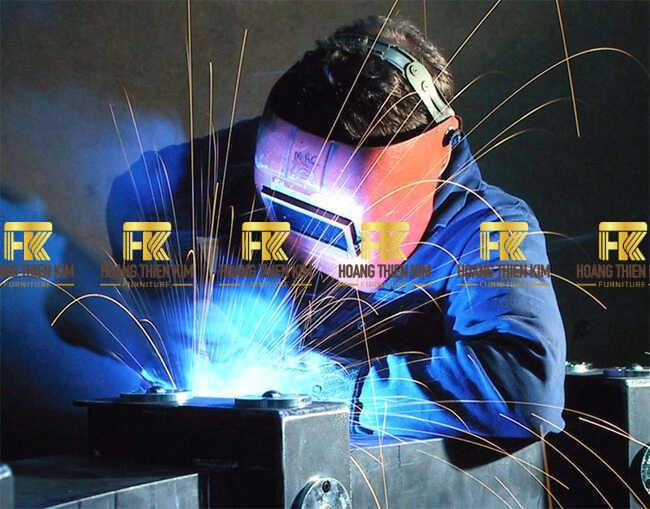
Không được chạm vào các bộ phận đang nóng của máy hàn hoặc vật hàn khi chưa nguội hẳn. Việc đọc kỹ hướng dẫn an toàn của thiết bị và vật liệu hàn cũng rất quan trọng để tránh tai nạn không mong muốn.
Kỹ thuật hàn inox bằng que hàn: Có nên dùng không?
Kỹ thuật hàn inox bằng que hàn là một trong những phương pháp truyền thống nhất, tuy nhiên việc có nên sử dụng hay không phụ thuộc vào nhiều yếu tố khác nhau.
Về ưu điểm, hàn inox bằng que hàn có chi phí đầu tư thiết bị thấp, dễ vận hành, linh hoạt và có thể hàn ở nhiều vị trí khác nhau, kể cả ngoài trời. Điều này làm cho phương pháp này trở nên phổ biến trong các xưởng nhỏ hoặc công việc sửa chữa.
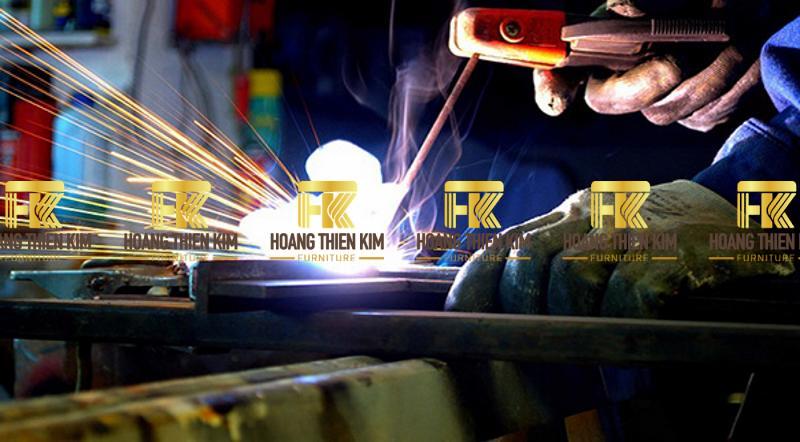
Tuy nhiên, nhược điểm của kỹ thuật hàn inox bằng que hàn khá đáng kể. Chất lượng mối hàn inox thường không cao, dễ bị đen, bám xỉ, rỗ khí. Mối hàn inox đẹp khó đạt được với phương pháp này và cần gia công nguội nhiều. Việc hàn inox mỏng rất khó khăn vì dễ bị thủng, đồng thời tạo ra nhiều khói và bắn tóe.
Kỹ thuật hàn inox bằng que hàn nên được chọn khi không yêu cầu cao về chất lượng và thẩm mỹ mối hàn, khi hàn các kết cấu inox dày không quá quan trọng về bề mặt, cho sửa chữa tạm thời hoặc các công việc không chuyên, và khi ngân sách hạn chế mà không có sẵn các phương pháp hàn khác.
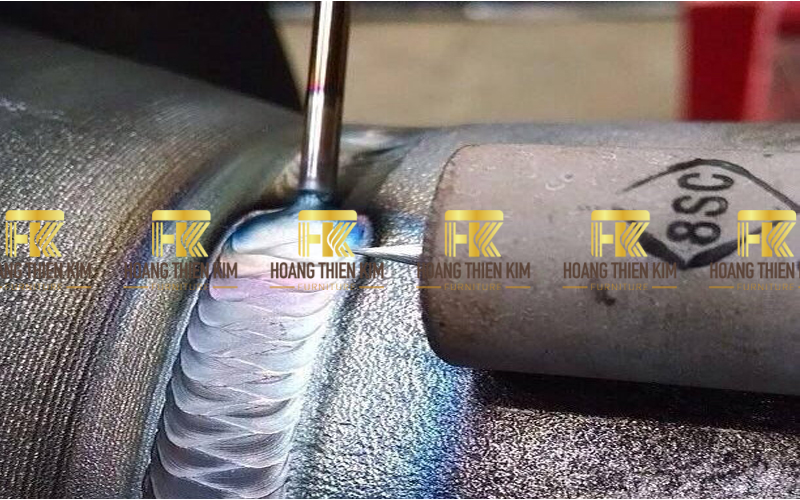
Hướng dẫn kỹ thuật cơ bản cho hàn inox bằng que hàn bao gồm việc chọn que hàn inox phù hợp (ví dụ que E308L-16 cho inox 304), điều chỉnh dòng điện hàn thấp hơn khoảng 20% so với hàn thép cacbon cùng kích thước que, giữ hồ quang ngắn, di chuyển que hàn đều tay với chuyển động nhẹ để tạo vảy hàn, và làm sạch xỉ kỹ sau mỗi lớp hàn.
Sắt và inox có hàn được với nhau không?
Câu hỏi “sắt và inox có hàn được với nhau không” thường được nhiều người quan tâm, đặc biệt trong các dự án kết hợp nhiều loại vật liệu khác nhau.
Để hiểu rõ vấn đề này, trước tiên cần phân biệt đặc tính vật liệu. Inox (thép không gỉ) là hợp kim của sắt với Crom (tối thiểu 10.5%), Niken, Molypden và các nguyên tố khác. Inox có khả năng chống ăn mòn cao do lớp màng oxit crom thụ động trên bề mặt và có hệ số giãn nở nhiệt khác sắt. Trong khi đó, sắt (thép cacbon) chủ yếu là hợp kim của sắt và cacbon, dễ bị oxy hóa (gỉ sét) trong môi trường ẩm.
Câu trả lời cho câu hỏi “sắt và inox có hàn được với nhau không” là có thể hàn được. Tuy nhiên, đây là hàn kim loại khác loại, cần kỹ thuật hàn inox đặc biệt và vật liệu hàn phù hợp để tránh các vấn đề như nứt, ăn mòn tại mối hàn.
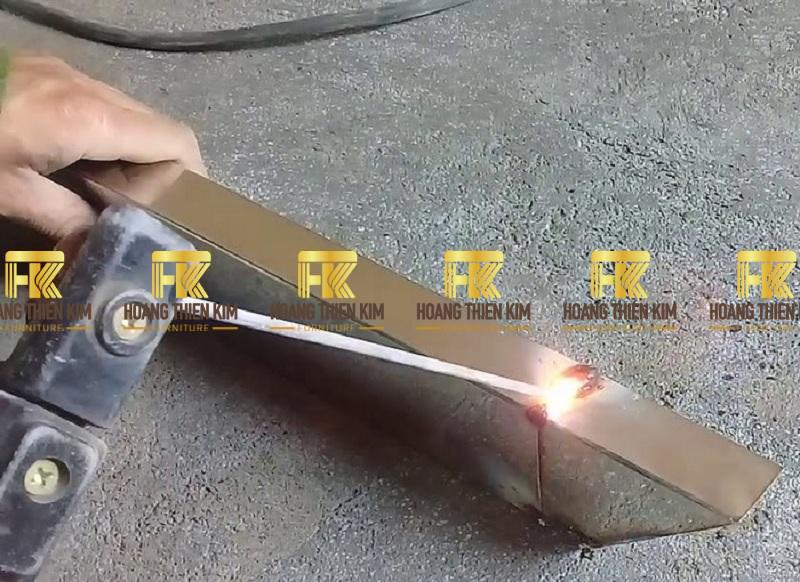
Cách hàn inox với sắt bao gồm hàn TIG/MIG là phương pháp ưu tiên để có chất lượng mối hàn tốt. Cần sử dụng dây hàn bù chuyên dụng cho hàn khác loại, thường là loại có hàm lượng Niken và Crom cao như ER309L hoặc ER312, với khí bảo vệ là Argon hoặc hỗn hợp Argon. Đối với hàn que, sử dụng que hàn chuyên dụng như E309L-16 hoặc E312-16.
Để hạn chế nứt gãy và ăn mòn mối hàn khi hàn sắt với inox, cần chọn vật liệu hàn phù hợp có thành phần hóa học giúp tạo ra mối hàn có khả năng chống nứt và ăn mòn tốt. Làm sạch kỹ bề mặt để loại bỏ gỉ sét, dầu mỡ, sơn trên cả sắt và inox. Kiểm soát nhiệt lượng đầu vào để tránh nhiệt lượng quá cao gây biến dạng và thay đổi cấu trúc vật liệu. Sử dụng kỹ thuật hàn inox với tốc độ ổn định, đảm bảo độ ngấu tốt. Bảo vệ mặt sau mối hàn bằng khí bảo vệ hoặc backing gas để tránh oxy hóa. Cân nhắc gia nhiệt trước cho phần thép cacbon dày để giảm tốc độ nguội và nguy cơ nứt. Cuối cùng, tránh để mối hàn tiếp xúc trực tiếp với môi trường ăn mòn mạnh.

Mẹo để có mối hàn inox đẹp, chắc chắn
Để tạo ra mối hàn inox đẹp và bền vững, cần nắm vững các mẹo và kỹ thuật chuyên nghiệp. Việc áp dụng đúng các nguyên tắc này sẽ giúp nâng cao chất lượng sản phẩm một cách đáng kể.
Điều chỉnh dòng điện, nhiệt độ phù hợp
Việc điều chỉnh thông số hàn chính xác là yếu tố quyết định đến chất lượng mối hàn inox đẹp. Dòng điện quá thấp sẽ khiến mối hàn không ngấu, không bám dính tốt, dẫn đến nguy cơ bong tróc hoặc nứt gãy khi chịu lực. Ngược lại, dòng điện quá cao sẽ gây cháy thủng vật liệu, biến dạng, mối hàn bị sụt và bề mặt xấu.
Để có thông số tối ưu, nên tham khảo bảng thông số của nhà sản xuất máy hàn và vật liệu hàn, sau đó tinh chỉnh dựa trên thực tế hàn thử trên mẫu vật liệu tương tự. Việc thử nghiệm trước sẽ giúp xác định được thông số phù hợp nhất cho từng loại công việc cụ thể.
Cách xử lý mối hàn sau khi hoàn thành
Xử lý mối hàn sau khi hoàn thành là bước quan trọng để có mối hàn inox đẹp và bền vững. Đầu tiên là làm sạch xỉ bằng búa gõ xỉ và bàn chải thép không gỉ để loại bỏ các tạp chất bám trên bề mặt.
Tẩy mối hàn (Pickling) sử dụng hóa chất tẩy mối hàn (thường là hỗn hợp axit như HF, HNO3) để loại bỏ lớp oxit bị cháy đen, phục hồi khả năng chống ăn mòn. Quá trình này cần tuân thủ nghiêm ngặt quy trình an toàn khi sử dụng hóa chất.
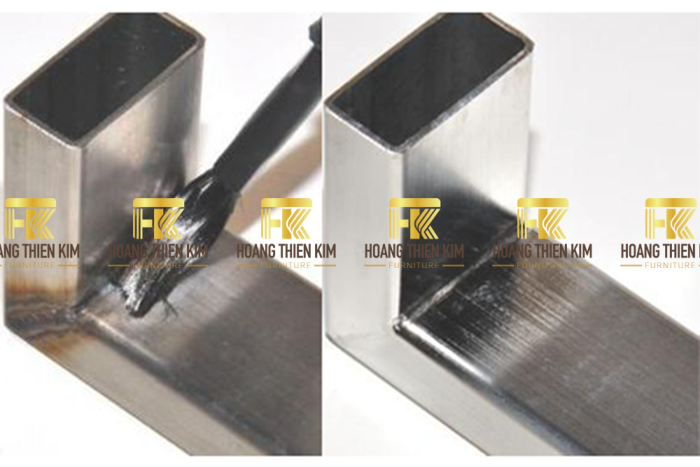
Thụ động hóa (Passivation) sau khi tẩy có thể cần thiết để tăng cường lớp bảo vệ chống ăn mòn. Cuối cùng, mài và đánh bóng nếu yêu cầu thẩm mỹ cao để tạo ra bề mặt hoàn hảo.
Các loại vật tư ảnh hưởng đến chất lượng mối hàn
Chất lượng vật tư sử dụng có tác động trực tiếp đến mối hàn inox đẹp. Que hàn/dây hàn phải đảm bảo chất lượng, thành phần hóa học chính xác, độ ẩm phù hợp (đối với que hàn) và chọn đúng loại cho mác inox cũng như ứng dụng cụ thể.
Khí bảo vệ có vai trò quan trọng, độ tinh khiết của khí (Argon, Heli) phải đạt chuẩn vì tạp chất trong khí có thể gây rỗ khí, làm đen mối hàn. Kim hàn Vonfram (cho hàn TIG) với các loại khác nhau như WT20 (đầu đỏ), WP (đầu xanh lá), kích thước và độ mài sắc của đầu kim đều ảnh hưởng đến sự ổn định của hồ quang.
Dung dịch tẩy rửa và hóa chất xử lý mối hàn cũng cần có chất lượng tốt, cách sử dụng đúng sẽ ảnh hưởng đến độ sạch và khả năng chống ăn mòn sau hàn.
Đánh bóng mối hàn inox: Tăng thẩm mỹ, độ bền
Đánh bóng mối hàn là bước cuối cùng để tạo ra mối hàn inox đẹp hoàn hảo, không chỉ nâng cao tính thẩm mỹ mà còn cải thiện độ bền và khả năng chống ăn mòn của sản phẩm.
Dùng máy đánh bóng chuyên dụng
Việc lựa chọn máy đánh bóng phù hợp là bước đầu tiên trong quá trình tạo mối hàn inox đẹp. Máy mài góc có điều chỉnh tốc độ cho phép kiểm soát tốc độ mài phù hợp với từng giai đoạn công việc. Máy đánh bóng chuyên dụng như máy đánh bóng dây đai hoặc máy đánh bóng điện hóa sẽ cho kết quả tốt hơn cho các sản phẩm yêu cầu độ hoàn thiện cao.
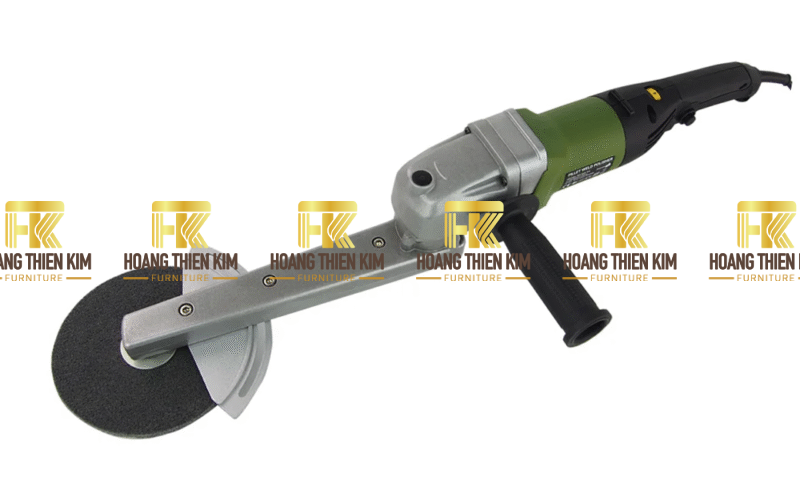
Phớt vải và hợp chất đánh bóng
Việc chọn đúng phớt và hợp chất đánh bóng quyết định chất lượng bề mặt cuối cùng. Các loại phớt và bánh mài bao gồm đá mài và nhám xếp để mài thô, loại bỏ phần nhấp nhô của mối hàn. Bắt đầu với các cỡ hạt lớn (36, 60, 80) rồi giảm dần (120, 180, 240, 320, 400…). Phớt nỉ và phớt vải (vải bò, cotton) được sử dụng với sáp/lơ đánh bóng để đạt độ bóng cao (bóng mờ, bóng gương).
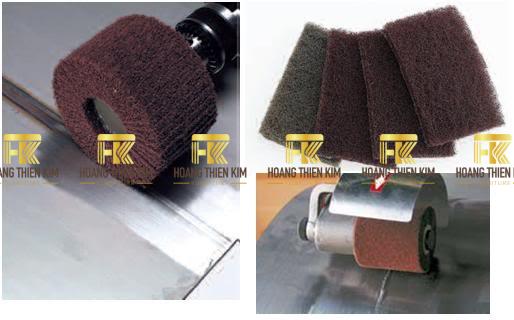
Hợp chất đánh bóng (sáp/lơ) có nhiều loại với độ mịn khác nhau, phù hợp cho từng giai đoạn đánh bóng từ thô đến tinh. Việc lựa chọn đúng loại sáp đánh bóng sẽ giúp tạo ra mối hàn inox đẹp với độ bóng mong muốn.
Các bước thực hiện an toàn, hiệu quả
Quy trình đánh bóng để có mối hàn inox đẹp bao gồm nhiều bước tuần tự. Đầu tiên là mài thô, sử dụng đá mài hoặc nhám xếp hạt thô để loại bỏ phần lồi của mối hàn, làm phẳng bề mặt. Trong quá trình này cần đeo kính bảo hộ và găng tay để đảm bảo an toàn.
Tiếp theo là mài tinh, sử dụng các loại nhám mịn dần để xóa các vết xước từ bước mài thô. Mỗi bước cần dùng nhám mịn hơn bước trước để đạt được bề mặt mịn màng hoàn hảo.
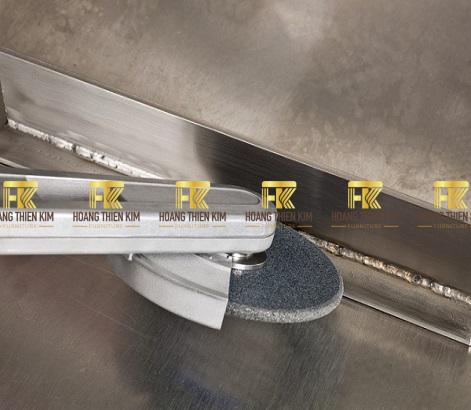
Đánh bóng bằng phớt và sáp bao gồm việc gắn phớt vải/nỉ vào máy, bôi một lượng nhỏ sáp đánh bóng lên phớt hoặc trực tiếp lên bề mặt inox. Đánh bóng với tốc độ và áp lực phù hợp, di chuyển đều tay, tránh đè quá mạnh hoặc giữ một chỗ quá lâu gây cháy bề mặt. Lau sạch bề mặt bằng vải mềm để kiểm tra độ bóng và lặp lại với sáp mịn hơn nếu cần độ bóng cao hơn.
Vệ sinh là bước cuối cùng, lau sạch hoàn toàn các hợp chất đánh bóng còn sót lại. Lưu ý an toàn bao gồm luôn đeo kính bảo hộ, khẩu trang chống bụi, găng tay, đảm bảo máy móc hoạt động tốt và cẩn thận với các cạnh sắc.
Hàn inox không khó nếu bạn nắm đúng kỹ thuật
Hàn inox không khó nếu bạn nắm vững kỹ thuật hàn inox và áp dụng đúng cách hàn inox. Đầu tiên, hiểu rõ vật liệu và tầm quan trọng của kỹ thuật là nền tảng thành công. Tiếp theo, chọn phương pháp hàn phù hợp giúp tiết kiệm thời gian và đảm bảo chất lượng. Chuẩn bị dụng cụ kỹ càng và tuân thủ quy trình là điều kiện để tạo ra mối hàn inox đẹp. An toàn lao động luôn phải được ưu tiên hàng đầu. Cuối cùng, xử lý hoàn thiện mối hàn đúng cách để sản phẩm bền và thẩm mỹ. Đặc biệt, luyện tập trước khi hàn thực tế giúp bạn tự tin và tránh sai sót khi làm việc thật.
Nếu bạn cần thêm thông tin về thiết bị hàn, vật tư inox chất lượng cao, hoặc muốn tìm hiểu về các sản phẩm inox chuyên nghiệp – Đừng ngại liên hệ INOX HOÀNG THIÊN KIM nhé! Chúng tôi luôn sẵn sàng tư vấn và hỗ trợ bạn tìm ra giải pháp tối ưu cho mọi nhu cầu về inox.
CÔNG TY TNHH SẢN XUẤT THƯƠNG MẠI DỊCH VỤ NỘI THẤT HOÀNG THIÊN KIM
Trụ sở chính: B12/15B Tổ 5, Ấp 2B, X.Vĩnh Lộc B, H.Bình Chánh,TP. Hồ Chí Minh.
Xưởng sản xuất: B12C/40 Tổ 5, Ấp 2B, X.Vĩnh Lộc B, H.Bình Chánh,TP. Hồ Chí Minh.
Email: noithathoangthienkim@gmail.com
Hotline: 0962 78 78 49
Zalo: 0962 78 78 49
